循环水泵口环座磨损?2小时快速修复实战指南
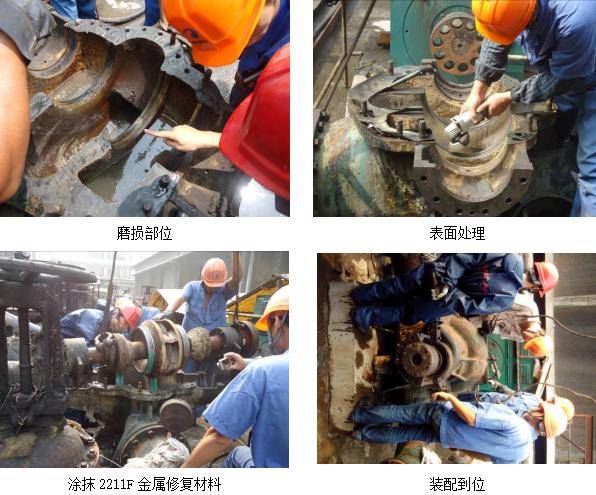
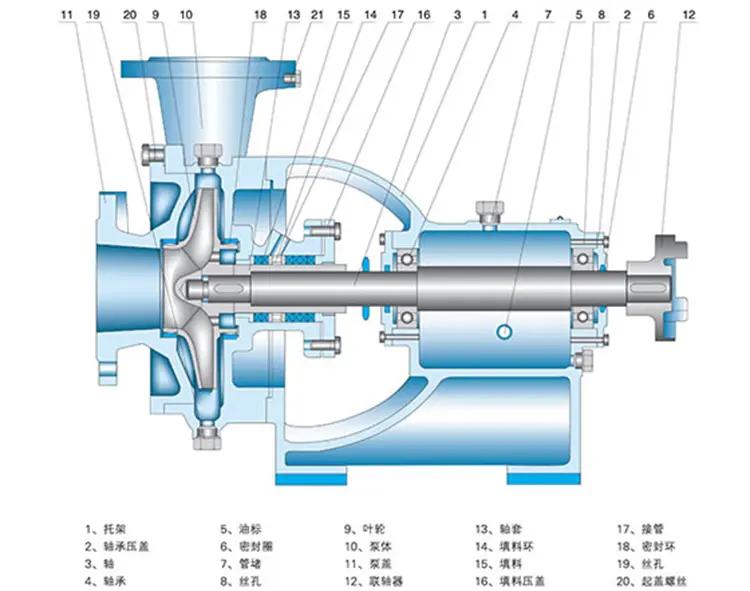
一、故障背景\n\n循环水泵是工业冷却水系统的核心设备,长期运行中,口环座(也叫密封环座)因介质冲刷、汽蚀或装配不当,极易出现磨损、拉毛甚至沟槽。一旦口环座磨损,会导致泵内泄漏量增大、流量扬程下降、振动噪音加剧,严重时甚至抱轴。传统修复方法需拆卸叶轮、补焊、车削,动辄停机1~2天。\n\n有没有办法在2小时内快速修复?\n\n答案是有——采用高分子复合材料现场修复技术或金属修补剂+镶套法,无需大量拆卸,即可恢复尺寸和密封性能。\n\n## 二、2小时快速修复方案\n\n### 1. 修复前准备\n\n- 停机、断电、关闭进出口阀门,排空泵内介质。\n- 测量口环座磨损量:用内径千分尺或游标卡尺测量磨损深度及圆度,确定修复厚度。\n- 检查叶轮口环(转子侧)磨损情况,若也磨损需一并处理。\n\n### 2. 表面处理(10分钟)\n\n- 用角磨机或砂纸打磨口环座内壁,去除氧化层、毛刺、油污。\n- 用无水乙醇或丙酮清洗,确保表面干燥、粗燥、干净。\n- 关键点:表面粗糙度越高,粘结力越强。\n\n### 3. 材料选择(2分钟)\n\n- 方案A:高分子金属修补剂(如 titanium epoxy、贝尔佐纳等),适用于轻微~中度磨损。\n- 方案B:不锈钢镶套法,适用于严重磨损或低压工况。\n按说明书A/B组分混合均匀至颜色一致。\n\n### 4. 涂覆与成型(30分钟)\n\n- 将混合好的修补剂均匀涂抹在口环座内壁,厚度略高于磨损量0.1~0.2mm。\n- 用成型刀或专用刮板旋转刮压,恢复原尺寸。也可用标准口环作为模具压入,固化后取出。\n- 静置等待初步固化(通常30~60分钟,根据温度调整)。\n\n### 5. 固化与检测(40~50分钟)\n\n- 可用碘钨灯或热风枪加热至60~80℃加速固化(注意防水防尘)。\n- 用手指按压不粘手且无凹陷,即可进行下一步。\n- 用内径仪表检测尺寸,应达到原设计要求±0.05mm,圆度、圆柱度合格。\n\n### 6. 回装与试车(20分钟)\n\n- 清理叶轮口环,涂少量润滑脂。\n- 回装叶轮、泵盖、紧固螺栓,手动盘车应灵活无卡涩。\n- 恢复管路,打开阀门,先空载点动,确认转向正确。\n- 启动泵,监测电流、振动、流量、异响,运行15分钟无异常,修复完成。\n\n总计:约120分钟。\n\n## 三、实操案例\n\n某电厂循环水泵,型号600S-35,口环座磨损深度达1.2mm,泄漏量增加30%。采用高分子复合材料法:打磨清洗10min,涂覆30min,加热固化50min,盘车检测+试运行30min,2小时内恢复备用。运行一年后复检,口环座磨损量。
四、注意事项\n\n- 修补剂完全固化前禁止受压或接触液体。\n- 若口环座存在裂纹、砂眼,应先补焊再做修复。\n- 严重汽蚀工况建议配用不锈钢镶套或整体更换。\n- 实际大修应记录原始尺寸和修复后数据,方便后续追踪。\n\n## 五、\n\n循环水泵口环座磨损不用愁,高分子修补(+镶套) + 正确固化,2小时快速修复绝非噱头。关键是:表面处理要彻底、混合要均匀、固化要充分、测算要精准。学会这招,就能大幅压缩非计划停机时间,保障系统稳定运行。}
如若转载,请注明出处:http://www.sagele.com/product/26.html
更新时间:2026-10-15 20:20:52